تتميز مواد منع التسرب السيليكونية الهيكلية ثنائية المكونات بقوة عالية، وقدرة على تحمل أحمال كبيرة، ومقاومة للتقادم والإجهاد والتآكل، مع أداء مستقر طوال عمرها الافتراضي المتوقع. وهي مناسبة للمواد اللاصقة التي تتحمل ربط الأجزاء الهيكلية. تُستخدم بشكل أساسي لربط المعادن والسيراميك والبلاستيك والمطاط والخشب وغيرها من المواد من نفس النوع أو بين أنواع مختلفة من المواد، ويمكنها أن تحل جزئيًا محل طرق الربط التقليدية مثل اللحام والتثبيت بالمسامير والبراغي.
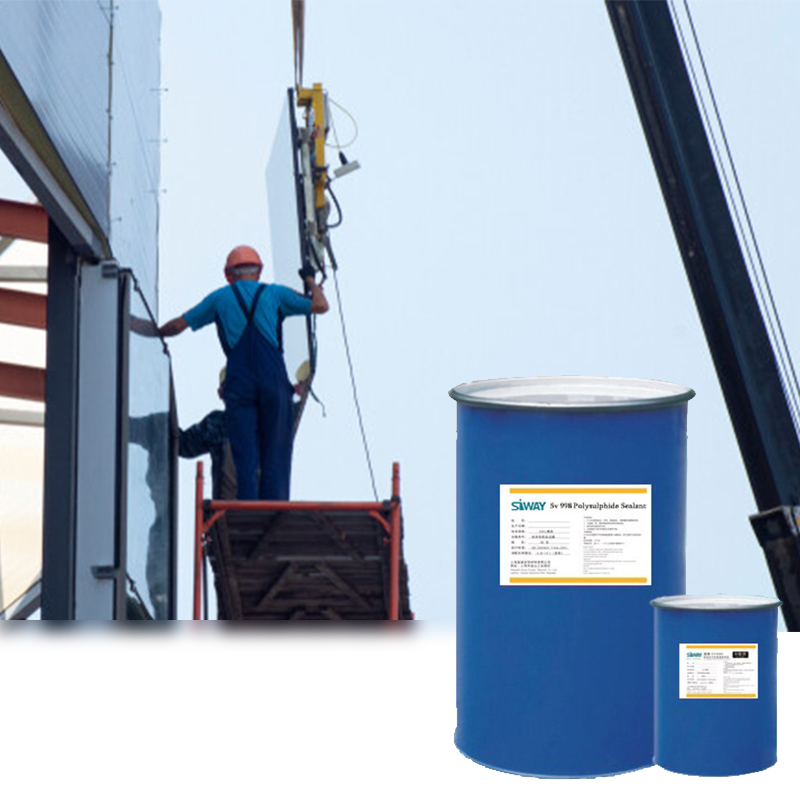
يُعدّ مانع التسرب الهيكلي المصنوع من السيليكون مادةً أساسيةً تُستخدم في الجدران الستائرية الزجاجية ذات الإطارات المخفية كليًا أو جزئيًا. فمن خلال ربط الألواح والإطارات المعدنية، يُمكنه تحمّل أحمال الرياح ووزن الزجاج الذاتي، وهو ما يرتبط ارتباطًا مباشرًا بمتانة وسلامة هياكل الجدران الستائرية في المباني. ويُعتبر هذا المانع أحد أهمّ عناصر سلامة الجدران الستائرية الزجاجية.
هو مانع تسرب هيكلي مصنوع من البولي سيلوكسان الخطي كمادة خام رئيسية. خلال عملية التصلب، يتفاعل عامل الربط المتشابك مع البوليمر الأساسي لتكوين مادة مرنة ذات بنية شبكية ثلاثية الأبعاد. نظرًا لأن طاقة رابطة Si-O في البنية الجزيئية لمطاط السيليكون كبيرة نسبيًا مقارنةً بالروابط الكيميائية الشائعة (الخصائص الفيزيائية والكيميائية لرابطة Si-O: طول الرابطة 0.164 ± 0.003 نانومتر، وطاقة التفكك الحراري 460.5 جول/مول، وهي أعلى بكثير من روابط C-O 358 جول/مول، وC-C 304 جول/مول، وSi-C 318.2 جول/مول)، فإنه يتمتع بمقاومة عالية للأشعة فوق البنفسجية ومقاومة قوية للتقادم الجوي، ويمكنه الحفاظ على شكله دون تشققات أو تدهور لمدة 30 عامًا في مختلف الظروف الجوية. كما يتمتع بمقاومة للتشوه والإزاحة بنسبة ±50% في نطاق واسع من درجات الحرارة. مع ذلك، ومع ازدياد استخدام مواد السيليكون المانعة للتسرب الهيكلية، ستظهر مشاكل عديدة في التطبيقات العملية، منها: تكتل جزيئات المكون "ب" وتفتتها، وانفصالها وتكوين طبقات منها، وعدم القدرة على ضغط الصفيحة أو انقلاب المادة اللاصقة، وبطء سرعة إخراج المادة اللاصقة من آلة اللصق، ووجود جزيئات في المادة اللاصقة على الصفيحة، وسرعة أو بطء جفاف السطح، وظهور قشرة أو تصلب سطحي للمادة اللاصقة، وظهور ما يُعرف بـ"غراء الزهور" أثناء عملية اللصق، وعدم تصلب الغرواني بشكل طبيعي، ولزوجة اليدين بعد أيام قليلة من التصلب، وصلابة غير طبيعية بعد التصلب، وظهور مسامات إبرية الشكل على سطح اللصق مع الركيزة، وانحباس فقاعات الهواء في مادة السيليكون المانعة للتسرب، وضعف الالتصاق بالركيزة، وعدم التوافق مع الملحقات، وغيرها.
2. تحليل الأسئلة الشائعة حول لاصق السيليكون ذي التركيب ثنائي المكونات
2.1 الجزء ب: تكتل الجسيمات وتفتتها
في حال حدوث تكتل وتفتت جزيئات المكون "ب"، فذلك يعود لسببين: الأول هو حدوث هذه الظاهرة في الطبقة العلوية قبل الاستخدام، نتيجةً لضعف إحكام غلق العبوة، حيث أن عامل الربط أو التشابك في المكون "ب" مركب نشط يتأثر برطوبة الهواء، وفي هذه الحالة يجب إعادة هذه الدفعة إلى الشركة المصنعة. أما السبب الثاني فهو إيقاف تشغيل الجهاز أثناء الاستخدام، ثم حدوث تكتل وتفتت الجزيئات عند إعادة تشغيله، مما يدل على وجود خلل في إحكام الغلق بين لوحة الضغط في آلة اللصق والمادة المطاطية، وفي هذه الحالة يجب التواصل مع الشركة المصنعة لحل المشكلة.
2.2 سرعة آلة اللصق بطيئة
عند استخدام المنتج لأول مرة، تكون سرعة إخراج المادة اللاصقة من آلة اللصق بطيئة للغاية أثناء عملية اللصق. هناك ثلاثة أسباب محتملة: ١- ضعف سيولة المكون أ، ٢- كبر حجم لوحة الضغط، ٣- عدم كفاية ضغط مصدر الهواء.
عند تحديد السبب الأول أو الثالث، يمكننا حل المشكلة بضبط ضغط مسدس الغراء؛ أما عند تحديد السبب الثاني، فيمكن حل المشكلة بطلب ماسورة ذات عيار مناسب. إذا تباطأت سرعة تدفق الغراء أثناء الاستخدام العادي، فقد يكون ذلك بسبب انسداد قلب الخلط وشبكة الترشيح. عند اكتشاف ذلك، يجب تنظيف الجهاز فورًا.
2.3 وقت التوقف سريع جدًا أو بطيء جدًا
يشير زمن تماسك المادة اللاصقة الهيكلية إلى الوقت اللازم لتحول المادة الغروانية من عجينة إلى مادة مرنة بعد الخلط، ويُجرى اختباره عادةً كل 5 دقائق. هناك ثلاثة عوامل تؤثر على تجفيف وتصلب سطح المطاط: (1) تأثير نسبة المكونين A وB، وما إلى ذلك؛ (2) درجة الحرارة والرطوبة (ويُعد تأثير درجة الحرارة هو العامل الرئيسي)؛ (3) وجود خلل في تركيبة المنتج نفسه.
يكمن حل السبب (1) في تعديل النسبة. فزيادة نسبة المكون B تُقصر وقت التصلب وتجعل طبقة المادة اللاصقة صلبة وهشة؛ بينما تقليل نسبة عامل التصلب يُطيل وقت التصلب، ويجعل طبقة المادة اللاصقة أكثر ليونة، ويُحسّن صلابتها، ويزيد من قوتها.
بشكل عام، يمكن تعديل نسبة حجم المكون A إلى المكون B بين 9 و13:1. فكلما زادت نسبة المكون B، زادت سرعة التفاعل وقلّ زمن التصلب. أما إذا كان التفاعل سريعًا جدًا، فسيتأثر وقت التشذيب وإيقاف الرش. وإذا كان بطيئًا جدًا، فسيؤثر ذلك على وقت تجفيف الغرواني. يُضبط زمن التصلب عادةً بين 20 و60 دقيقة. ويكون أداء الغرواني بعد التصلب متماثلًا تقريبًا ضمن هذا النطاق من النسب. إضافةً إلى ذلك، عند ارتفاع درجة حرارة التشغيل أو انخفاضها بشكل كبير، يمكننا تقليل أو زيادة نسبة المكون B (عامل التصلب) بما يتناسب مع ضبط وقت تجفيف السطح وتصلب الغرواني. في حال وجود أي مشكلة في المنتج نفسه، يجب استبداله.
2.4 يظهر "غراء الزهور" أثناء عملية اللصق
ينتج صمغ الزهور عن عدم تجانس خلط غرويات المكونين A وB، ويظهر على شكل خط أبيض موضعي. الأسباب الرئيسية هي: 1- انسداد أنبوب المكون B في آلة اللصق؛ 2- عدم تنظيف الخلاط الثابت لفترة طويلة؛ 3- ارتخاء الترسبات وعدم انتظام سرعة تدفق الصمغ. يمكن حل هذه المشكلة بتنظيف الجهاز؛ أما بالنسبة للسبب (3)، فيجب فحص وحدة التحكم التناسبية وإجراء التعديلات اللازمة.
2.5 تقشير أو فلكنة الغرواني أثناء عملية صنع الغراء
عندما يتصلب اللاصق ثنائي المكونات جزئيًا أثناء عملية الخلط، قد تظهر على اللاصق الناتج عن مسدس اللاصق طبقة متقشرة أو متصلب. إذا لم يكن هناك أي خلل في سرعة التصلب أو خروج اللاصق، ولكن اللاصق لا يزال متصلبًا أو متصلبًا، فقد يكون ذلك بسبب إيقاف تشغيل الجهاز لفترة طويلة، أو عدم تنظيف مسدس اللاصق، أو عدم تنظيفه جيدًا، وفي هذه الحالة، يجب شطف اللاصق المتصلب أو المتصلب. يُستكمل البناء بعد التنظيف.
2.6 توجد فقاعات هواء في مادة السيليكون المانعة للتسرب
بشكل عام، لا يحتوي الغرواني نفسه على فقاعات هواء، ومن المحتمل أن تختلط فقاعات الهواء الموجودة فيه بالهواء أثناء النقل أو التركيب، كما في الحالات التالية: ١- عدم تنظيف فتحة العادم عند استبدال الأسطوانة المطاطية؛ ٢- عدم الضغط على المكونات على اللوحة بعد وضعها في الجهاز، مما يؤدي إلى عدم إزالة الرغوة بشكل كامل. لذلك، يجب إزالة الرغوة تمامًا قبل الاستخدام، ويجب تشغيل آلة اللصق بشكل صحيح أثناء الاستخدام لضمان الإحكام ومنع دخول الهواء.
2.7 ضعف الالتصاق بالركيزة
لا يُعدّ مانع التسرب مادة لاصقة شاملة، لذا لا يمكن ضمان التصاقه الجيد بجميع المواد في التطبيقات العملية. ومع تنوّع أساليب معالجة أسطح المواد وظهور عمليات جديدة، تختلف سرعة الالتصاق وتأثيره بين مانعات التسرب والمواد.
توجد ثلاثة أنواع من التلف في منطقة التلامس بين المادة اللاصقة الهيكلية والركيزة. النوع الأول هو التلف التماسك، أي أن قوة التماسك أكبر من قوة التماسك؛ والنوع الثاني هو تلف الترابط، أي أن قوة التماسك أقل من قوة التماسك. تُعتبر منطقة التلف عند نقطة التلامس التي تقل عن 20% أو تساويها مقبولة، بينما تُعتبر منطقة تلف الترابط التي تزيد عن 20% غير مقبولة؛ إذ يُعد تلف الترابط الذي يزيد عن 20% ظاهرة غير مرغوب فيها في التطبيقات العملية. قد تكون هناك ستة أسباب لعدم التصاق المادة اللاصقة الهيكلية بالركيزة:
⑴ يصعب ربط الركيزة نفسها، مثل البولي بروبيلين والبولي إيثيلين. نظرًا لبلورية جزيئاتها العالية وتوترها السطحي المنخفض، فإنها لا تستطيع تكوين انتشار سلاسل جزيئية وتشابك مع معظم المواد، وبالتالي لا يمكنها تكوين رابطة قوية عند السطح البيني. الالتصاق؛
⑵ نطاق الترابط للمنتج ضيق، ولا يمكنه العمل إلا على بعض الركائز؛
⑶ مدة الصيانة غير كافية. عادةً، يجب معالجة المادة اللاصقة الهيكلية ثنائية المكونات لمدة لا تقل عن 3 أيام، بينما يجب معالجة المادة اللاصقة أحادية المكونات لمدة 7 أيام. في حال انخفاض درجة الحرارة والرطوبة في بيئة المعالجة، يجب تمديد مدة المعالجة.
⑷ نسبة المكونين أ و ب غير صحيحة. عند استخدام المنتجات ثنائية المكونات، يجب على المستخدم اتباع النسبة المحددة من قبل الشركة المصنعة بدقة لضبط نسبة المادة اللاصقة الأساسية ومادة المعالجة، وإلا فقد تحدث مشاكل في المرحلة المبكرة من المعالجة، أو في المرحلة اللاحقة من الاستخدام من حيث الالتصاق ومقاومة العوامل الجوية والمتانة.
⑸ عدم تنظيف السطح كما هو مطلوب. بما أن الغبار والأوساخ والشوائب الموجودة على سطح السطح تعيق عملية الالتصاق، فيجب تنظيفه جيدًا قبل الاستخدام لضمان التصاق المادة اللاصقة الهيكلية بالسطح بشكل جيد.
⑹ عدم تطبيق الطبقة التمهيدية بالشكل المطلوب. تُستخدم الطبقة التمهيدية لمعالجة سطح قطاع الألمنيوم، مما يُحسّن مقاومة الماء ومتانة اللصق ويُقلّل وقت اللصق. لذا، في التطبيقات الهندسية العملية، يجب استخدام الطبقة التمهيدية بشكل صحيح وتجنب انفصالها الناتج عن سوء الاستخدام.
2.8 عدم التوافق مع الملحقات
يرجع سبب عدم التوافق مع الملحقات إلى أن المادة المانعة للتسرب تتفاعل فيزيائياً أو كيميائياً مع الملحقات الملامسة لها، مما يؤدي إلى مخاطر مثل تغير لون المادة اللاصقة الهيكلية، وعدم الالتصاق بالركيزة، وتدهور أداء المادة اللاصقة الهيكلية، وتقصير عمرها الافتراضي.
3. الخاتمة
يتميز اللاصق الإنشائي السيليكوني بقوة عالية، وثبات ممتاز، ومقاومة فائقة للتقادم، ومقاومة عالية للحرارة، وغيرها من الخصائص الممتازة، ويُستخدم على نطاق واسع في الربط الإنشائي للجدران الستائرية للمباني. مع ذلك، في التطبيقات العملية، وبسبب العوامل البشرية ومشاكل اختيار المادة الأساسية (عدم الالتزام التام بمواصفات البناء)، يتأثر أداء اللاصق الإنشائي بشكل كبير، بل وقد يصبح غير فعال. لذا، يجب إجراء اختبارات التوافق والالتصاق للزجاج والألومنيوم والملحقات قبل البدء بالبناء، والالتزام التام بمتطلبات كل مرحلة أثناء عملية البناء، وذلك لتحقيق فعالية اللاصق الإنشائي وضمان جودة المشروع.
تاريخ النشر: 30 نوفمبر 2022